
一、发酵液澄清提纯,拉高产品收率与纯度
在淀粉糖、味精、柠檬酸这类发酵型食品生产里,提取环节的分离效率直接决定了产品的产量和纯度。发酵液里混杂的菌丝体、可溶性蛋白、淀粉残渣,靠传统过滤不仅分离慢,还容易夹带有效成分流失,既拉低收率又影响成品品质,后续高浓废水处理起来也费劲。淀粉发酵与食品添加剂专用聚丙烯酰胺,就是针对发酵生产全流程优化的助剂,从发酵液澄清提纯、副产物资源化回收,到高浓废水预处理、污泥减量处置,全链路助力企业提纯度、增收益、控成本。
在糖化液、发酵液的提取阶段加入这款助剂,高分子链能通过吸附架桥作用,将菌丝体、不溶性蛋白、淀粉渣等杂质快速絮凝成团,大幅加快固液分离速度。相比传统自然沉降或普通过滤,澄清时间大幅缩短,分离更彻底,有效成分夹带损失更少,产品的纯度和透光率明显提升。比如淀粉糖生产中,糖化液澄清后杂质更少,后续离交、脱色环节负荷更低,成品糖的品质更稳定;味精、赖氨酸发酵中,发酵液澄清更彻底,提取收率能稳步提升,相当于同等原料下多出了成品产量。
二、蛋白副产物絮凝回收,变废为宝增收益
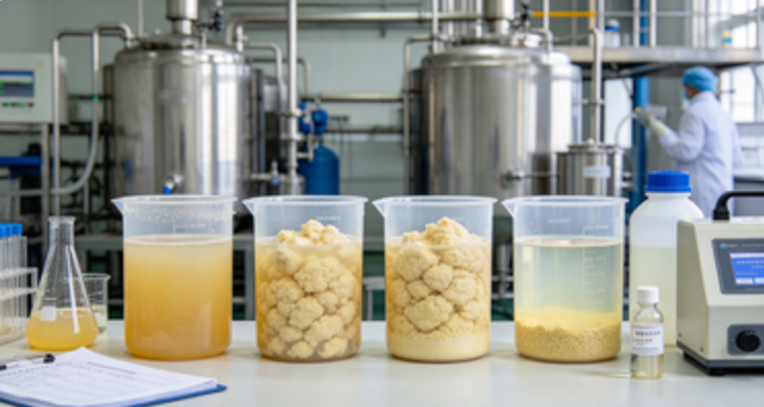
淀粉生产、发酵过程中产生的黄浆水、废菌丝液里,含有大量可利用的植物蛋白、菌体蛋白,直接排进废水既浪费资源,又大幅提升废水 COD 负荷。投加专用聚丙烯酰胺后,能快速絮凝蛋白颗粒和菌体,形成紧实的絮团快速沉降。
回收的蛋白渣经过脱水处理后,可以加工成饲料添加剂、有机肥原料,从 “废弃污染物” 变成额外的收益项。相比传统的气浮回收工艺,絮凝法回收率更高、设备投入更低,还能同步降低废水的有机污染负荷,相当于一份投入换来两份收益,对于产能大的淀粉厂、发酵厂来说增益十分明显。
三、高浓废水预处理,减轻后端系统压力
淀粉发酵类废水的特点是 COD 浓度高、悬浮物多、水质波动大,直接进入厌氧、好氧系统很容易冲击菌群,导致出水指标波动超标。在预处理阶段投加专用聚丙烯酰胺,配合混凝剂使用,能快速絮凝去除水中的悬浮残渣、胶体和大部分非溶解性 COD,大幅削减进入生化系统的污染负荷。
这样后端生化系统运行更平稳,抗冲击能力更强,出水指标更稳定,还能减少曝气能耗和后续深度处理的药剂用量,降低整体运维成本。对于旺季产量提升、进水浓度突增的情况,预处理絮凝能起到很好的缓冲作用,不用临时大幅调整工艺参数。
四、发酵污泥干化减量,压缩处置成本
废水处理产生的发酵污泥、生化污泥,有机质含量高、黏度大、含水率高,脱水难度大,处置成本一直居高不下。用阳离子型专用聚丙烯酰胺对污泥进行调质,能改善污泥颗粒的表面特性,释放包裹在内部的结合水,大幅提升脱水效率。
配合板框压滤机、带式压滤机使用,压出的泥饼含水率低、成型干爽,体积可缩减一半以上,污泥清运和处置费用直接大幅下降。干污泥还可以根据成分加工成有机肥、育苗基质,实现资源化利用,进一步压缩处理成本。
五、适配多品类生产,安全不影响品质
聚丙烯酰胺适配场景广泛,不仅适用于玉米淀粉、木薯淀粉、淀粉糖(葡萄糖、麦芽糖、果葡糖浆)生产,也适用于味精、柠檬酸、赖氨酸、黄原胶等各类发酵食品添加剂生产。它反应条件温和,不会破坏发酵液中的有效成分,也不会引入异味、杂质影响产品的风味和品质,符合食品生产的卫生要求。同时可直接对接现有提取罐、沉淀池、压滤设备,不用额外改造生产线,就能快速落地使用。
六、用量少易操作,长期投入产出比高
很多食品生产企业担心专用药剂操作复杂、成本高,其实完全没有门槛。只需要用常温清水按比例溶解搅拌均匀,通过加药泵定量投加到对应环节即可,投加量可以根据料液浓度、水质情况灵活调整。普通生产工人简单培训就能上手操作,不用专门聘请技术人员。而且药剂用量很省,处理一吨料液或废水只需要几克到十几克,对比提升的产品收率、副产物回收的收益和省下的环保成本,投入产出比很高,大中小型企业都适用。
SEO 焦点关键词
淀粉发酵与食品添加剂专用聚丙烯酰胺、发酵液澄清提纯、淀粉蛋白渣回收、淀粉糖澄清絮凝剂、味精柠檬酸提取助剂、高浓有机废水预处理、发酵污泥脱水减量、食品发酵生产助剂
110 字精简介绍
本文围绕淀粉发酵与食品添加剂行业的提取收率低、副产物流失、高浓废水处理难等痛点,讲解专用聚丙烯酰胺的全流程应用价值。它可强化发酵液澄清提纯、提升产品收率与纯度,回收蛋白副产物实现增值,同时高效预处理高浓废水、深度脱水发酵污泥,适配各类食品发酵场景,助力企业提质增收、降本合规。